Направляющие проволоки
| Артикул | Название | Диаметр отверстия | Станок | Цена | Статус | ||
|---|---|---|---|---|---|---|---|
| 007986 | Направляющая проволоки рубиновая, комплект (верхняя и нижняя), ф0.30 мм, Seibu, 007986 | 0.3 | Seibu | по запросу | ПОД ЗАКАЗ | В заявку | |
| 3438115 | Направляющая проволоки рубиновая, комплект (верхняя и нижняя), ф0.31 мм, Seibu, 3438115 | 0.31 | Seibu | по запросу | ПОД ЗАКАЗ | В заявку | |
| 4451771 S111 | Направляющая проволоки, Seibu, 4451771 S111 | - | Seibu | по запросу | ПОД ЗАКАЗ | В заявку | |
| CH101 | Направляющая проволоки, комплект (верхняя и нижняя), ф0.26 мм, CHMER, CH101 | 0.26 | CHMER | по запросу | ПОД ЗАКАЗ | В заявку | |
| 4461551 | Направляющая проволоки, комплект (верхняя и нижняя), ф0.40 мм, Seibu, 4461551 | 0.4 | Seibu | по запросу | ПОД ЗАКАЗ | В заявку | |
| CH102 | Направляющая проволоки, нижняя, ф0.25 мм, CHMER, CH102 | 0.25 | CHMER | по запросу | ПОД ЗАКАЗ | В заявку |
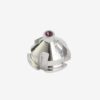
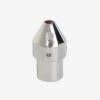
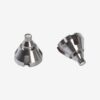
Направляющая удерживает проволоку-электрод в точке реза. Через неё проволока входит в зону обработки сверху и выходит снизу, и именно направляющая задаёт, насколько точно электрод стоит относительно заготовки. От её состояния зависят точность контура, повторяемость размера и способность станка держать заданный угол при наклонном резе.
Верхняя и нижняя - разные детали
Комплект направляющих в станке состоит из двух: верхней и нижней. Они отличаются исполнением и не заменяют друг друга, поэтому положение указано в карточке отдельным признаком. Заказывают их обычно парой, но меняют по факту износа - верхняя и нижняя изнашиваются с разной скоростью.
Материал
Алмазные - основное исполнение для проволочно-вырезных станков. Алмаз твёрже всего, что проходит через канал, поэтому отверстие дольше держит круглую форму.
Сапфировые (корунд) - дешевле, применяются там, где требования к точности ниже; канал разрабатывается быстрее.
Твердосплавные и керамические - встречаются в узлах подачи и как вспомогательные элементы тракта проволоки.
Два диаметра, которые нельзя путать
Направляющая описывается двумя разными размерами: диаметром проволоки, под которую она предназначена, и диаметром собственного отверстия. Заводские таблицы печатают их отдельными колонками - например, под проволоку 0,25 мм идёт канал 0,255 мм.
Вывести один размер из другого нельзя. Зазор не постоянный: под одну и ту же проволоку производитель выпускает исполнения с разным каналом. По виду числа тоже не различить - круглое значение может оказаться и проволокой, и отверстием. Поэтому в карточках заполнено то, что подтверждено источником, а не пересчитано.
Отдельный случай - GF Agie Charmilles: у них ряд один, и он объявлен равным диаметру проволоки. Зазор создаётся не рассверливанием канала, а утоньшением самой проволоки при вытяжке, поэтому исполнение называют закрытым, без зазора. Значений вида 0,255 в документах GF не существует, и их отсутствие - конструкция, а не пробел.
Как подбирают
станок и серия - посадочные размеры у производителей не совпадают;
диаметр проволоки, на которой работают;
положение - верхняя или нижняя;
исполнение канала - закрытое или с зазором, если производитель делает оба.
Когда менять
появились обрывы проволоки на режимах, которые раньше шли ровно;
размер «уходит» вдоль реза, деталь получается конусной без заданного наклона;
ухудшилась повторяемость от детали к детали;
на выходе проволоки видны следы задира.
Ресурс в часах производители не нормируют: он зависит от диаметра и марки проволоки, режимов, чистоты рабочей жидкости и доли наклонных резов.